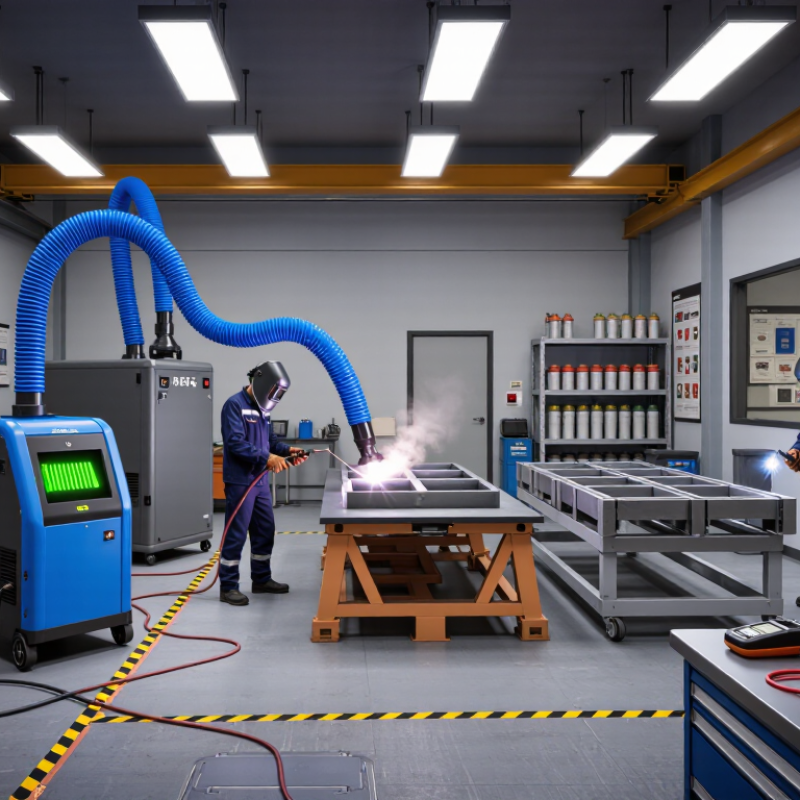
| 1 | Расстояние захвата | Предпочтительное значение: 150–300 мм; максимальное значение для многих применений с подвижными манипуляторами: 400 мм. | Расположите защитный кожух как можно ближе к сварочному факелу, не загораживая при этом оператора, горелку или заготовку. Эффективность захвата резко снижается с увеличением расстояния. | Измерьте расстояние от отверстия вытяжного колпака до точки образования испарений, а не до края верстака. |
| 2 | Процесс сварки | TIG: приблизительно 500–800 м³/ч
MIG/MAG: приблизительно 700–1000 м³/ч
Ручная дуговая сварка металла: приблизительно 800–1200 м³/ч | Выберите расход воздуха в зависимости от процесса, типа электрода или проволоки, сварочного тока, расхода защитного газа и геометрии вытяжного шкафа. Чем выше образование дыма, тем, как правило, требуется больший расход воздуха или более эффективное положение вытяжного шкафа. | Убедитесь, что номинальный расход воздуха соответствует фактическому рабочему сопротивлению, а не только номинальному расходу вентилятора в свободном пространстве. |
| 3 | Скорость захвата | Обычно начальный диапазон скорости в зоне улавливания дымовых газов составляет примерно 0,5–1,0 м/с. | Используйте нижний предел для стабильного, низкоэнергетического выделения дымовых газов, а верхний — там, где поперечная тяга, тепловые потоки или более интенсивная сварка нарушают образование дымового шлейфа. | Проверьте работоспособность системы с помощью визуализации дымом или измерения расхода воздуха в отверстии вытяжного колпака. |
| 4 | Дизайн капота и подлокотников | Регулируемый вытяжной рукав с диаметром кожуха обычно составляет 160–250 мм. | Выберите колпак, который можно расположить непосредственно над или рядом с источником дыма. Гибкий кронштейн с достаточной длиной действия часто оказывается эффективнее, чем большой колпак, расположенный слишком далеко. | Стрела должна удерживать свое положение и позволять оператору удерживать защитный кожух в пределах зоны захвата 300–400 мм. |
| 5 | Потери воздушного потока | Учитывайте сопротивление, создаваемое длиной воздуховода, изгибами, фильтрами, заслонками и формой вытяжного колпака. | Используйте плавные каналы воздуховода и избегайте резких изгибов. Загрязненный фильтр или воздуховод недостаточного диаметра могут снизить реальный поток воздуха, даже если двигатель вентилятора имеет правильную номинальную мощность. | Сравните измеренный расход воздуха с требуемым рабочим значением после установки фильтра и воздуховодов. |
| 6 | Эффективность фильтрации | Используйте систему фильтрации, подходящую для удаления мелких частиц сварочного материала и обрабатываемых металлов. | Выбор типа фильтрации зависит от размера частиц, содержания нержавеющей стали или материалов с покрытием, наличия масляного тумана и требуемой схемы подачи чистого воздуха. В некоторых случаях может потребоваться защита от искр. | Проверьте засоренность фильтра, перепад давления, доступ для замены и возможность законного возврата очищенного воздуха в рабочее пространство. |
| 7 | Черновики и схема работы | Избегайте движения воздуха, которое вытесняет дымовой шлейф из вытяжного колпака. | Не допускайте, чтобы двери, вентиляторы, струи сжатого воздуха и диффузоры подачи воздуха направляли поток воздуха в зону сварки. Если поперечные сквозняки устранить невозможно, повысьте эффективность улавливания воздуха за счет более близкого расположения вытяжного колпака или его закрытия. | Протестируйте систему в обычных условиях цеха, включая находящееся рядом оборудование и открытые двери. |