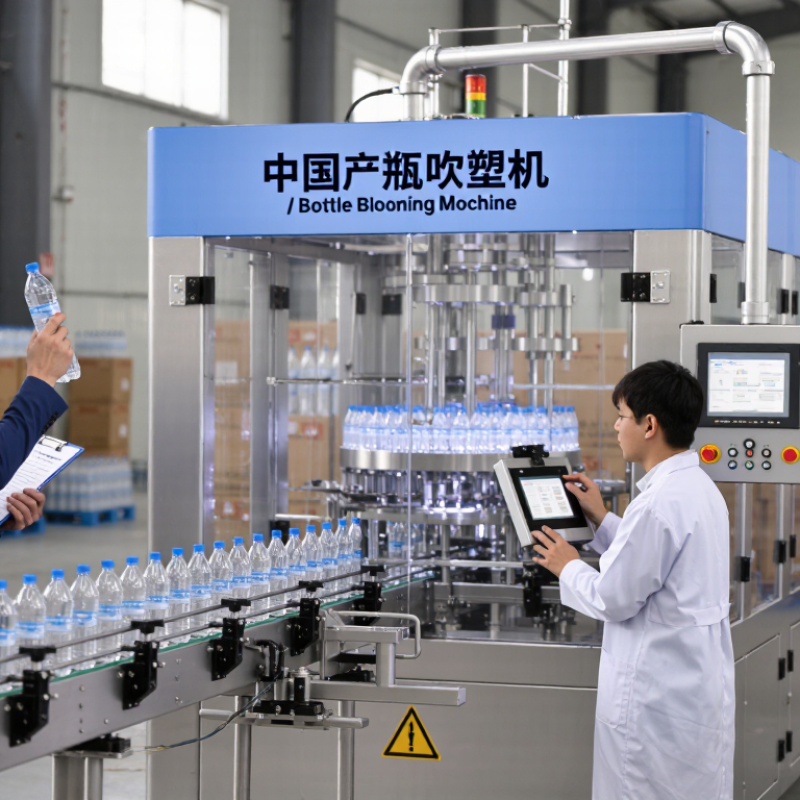
| Máquina de moldeo por soplado y estiramiento con recalentamiento de dos etapas para PET | preformas de PET | 0,2–2,0 L | Entre 1.000 y 3.000 botellas por hora por cavidad, dependiendo del diseño de la botella y del número de cavidades. | Botellas de agua, botellas de bebidas carbonatadas, botellas de aceite comestible, botellas de zumo | Alta productividad, buena transparencia, gran consistencia en la botella y uso flexible de preformas estandarizadas. | Requiere un suministro de preformas por separado; el calentamiento consume energía adicional; menos adecuado para contenedores muy grandes. | Producción de botellas de PET ligeras en volúmenes medios a altos. |
| Máquina de moldeo por soplado y estirado por inyección de PET en un solo paso | resina PET | 0,05–2,0 L | Aproximadamente entre 500 y 2000 botellas por hora, dependiendo de la configuración del molde y del tamaño de la botella. | Botellas pequeñas para bebidas, envases de cosméticos, botellas farmacéuticas, envases especiales. | Combina el moldeo por inyección y soplado en un solo proceso; reduce la manipulación de preformas; adecuado para tiradas cortas y acabados de cuello complejos. | Mayor complejidad del equipo; producción generalmente menor que la de los sistemas dedicados de dos etapas; mayores requisitos de moldeo y control de procesos. | Productos que requieren producción integrada, apariencia de alta calidad o cambios de tamaño frecuentes. |
| Máquina de moldeo por soplado y estiramiento de grandes contenedores de PET | preformas de PET | 2–20 L | Aproximadamente entre 100 y 800 biberones por hora por cavidad, dependiendo del tamaño del envase. | Grandes contenedores de agua, botellas de productos domésticos, envases para líquidos industriales. | Diseñado para envases de PET de gran volumen; proporciona buena transparencia y un peso de material relativamente bajo. | Menor rendimiento; requiere sistemas de calentamiento y estiramiento más potentes; los moldes grandes necesitan más espacio de instalación. | Envases de PET de gran tamaño donde la reducción de peso y la visibilidad son importantes. |
| Máquina de moldeo por extrusión y soplado | HDPE, LDPE, PP, PVC y plásticos de ingeniería seleccionados | 0,05–60 L o más | Aproximadamente entre 100 y 2000 botellas por hora, dependiendo del tamaño del producto y del número de cavidades. | Botellas de detergente, botellas de champú, envases de lubricante, bidones de gasolina, repuestos para automóviles | Se adapta a una amplia gama de formas y materiales; adecuado para asas, aberturas anchas y piezas técnicas huecas. | Produce una línea de separación visible y rebabas que pueden requerir recorte; la distribución del material puede ser menos uniforme que en el moldeo por estiramiento de PET. | Envases que no sean de PET, recipientes grandes, formas irregulares y productos con asas integradas. |
| Máquina de moldeo por soplado de extrusión continua | HDPE, LDPE, PP y termoplásticos compatibles | 0,1–10 L | Aproximadamente entre 500 y 3000 botellas por hora, dependiendo del número de cavidades y del diseño del producto. | Botellas de productos químicos domésticos, envases de productos de cuidado personal, envases de alimentos | Producción continua, rendimiento estable e idoneidad para la fabricación de cavidades múltiples. | Menos eficiente para cambios frecuentes de material; puede requerirse la eliminación de rebabas y sistemas de reciclaje. | Largas series de producción con diseños de botellas consistentes y materiales termoplásticos. |
| Máquina de moldeo por soplado y extrusión con cabezal acumulador | HDPE, PP, PVC, ABS y otros plásticos procesables por fusión. | 5–200 litros o más | Aproximadamente entre 20 y 300 contenedores por hora, dependiendo de la capacidad y la complejidad del producto. | Tambores industriales, contenedores de productos químicos, bidones grandes, paletas y componentes huecos para automóviles. | Adecuado para productos de paredes gruesas y gran volumen; ofrece una preforma grande rápidamente y admite formas complejas. | Mayor inversión y demanda de energía; ciclos de funcionamiento más lentos; requiere un control cuidadoso del espesor de la pared y la refrigeración. | Productos huecos grandes o de gran tamaño que no pueden producirse de manera eficiente en máquinas de extrusión pequeñas. |
| Máquina de moldeo por inyección-soplado | PE, PP, PET y resinas especiales seleccionadas | 5 ml–2 L | Aproximadamente entre 1.000 y 8.000 botellas por hora, dependiendo del número de cavidades y del tamaño del envase. | Frascos farmacéuticos, envases para gotas oftálmicas, frascos de cosméticos, envases pequeños para laboratorio. | Acabado preciso del cuello, buena precisión dimensional, mínima rebaba y envases pequeños de alta calidad. | Idoneidad limitada para botellas grandes; la configuración de las herramientas y el proceso puede ser más exigente que en el moldeo por extrusión-soplado. | Envases pequeños que requieren un cuello preciso, una apariencia limpia y dimensiones uniformes. |
| Máquina automática de moldeo por soplado de botellas de PET | preformas de PET | 0,2–2,0 L | Aproximadamente entre 2000 y 12 000 biberones por hora para sistemas multicavitarios. | Botellas de gran capacidad para agua, bebidas y aceite comestible. | Alta automatización, menores necesidades de mano de obra, tiempos de ciclo estables y calidad de botella constante. | Mayor costo de compra; requiere aire comprimido confiable, agua de refrigeración, energía eléctrica y alimentación de preformas. | Producción comercial que requiere operación continua y poca mano de obra por botella. |
| Máquina semiautomática de moldeo por soplado de PET | preformas de PET | 0,2–5,0 L | Aproximadamente entre 300 y 1500 botellas por hora, dependiendo de la carga de trabajo del operario y el número de cavidades. | Pequeñas plantas de bebidas, producción de prueba, envasado de temporada y pedidos de botellas personalizadas. | Menor inversión inicial, funcionamiento sencillo y mantenimiento más fácil para pequeños volúmenes de producción. | Requiere manipulación manual de preformas; menor productividad; la producción y la calidad pueden depender más de la habilidad del operario. | Empresas de nueva creación, producción piloto y operaciones con demanda moderada o variable. |
| Máquina de moldeo por soplado totalmente eléctrica | PET, PP, HDPE y otros materiales compatibles según el diseño de la máquina. | 0,05–10 L | Comparable al modelo hidráulico o híbrido equivalente, generalmente de 500 a 8000 botellas por hora. | Envases para alimentos, bebidas, cosméticos, productos farmacéuticos y artículos para el hogar. | Control de movimiento preciso, menor consumo de aceite hidráulico, funcionamiento más limpio y, potencialmente, menor consumo de energía. | Mayor coste inicial; los componentes electrónicos requieren mantenimiento cualificado y condiciones eléctricas estables. | Instalaciones que priorizan la producción limpia, la repetibilidad, la gestión de la energía y el bajo riesgo de contaminación por mantenimiento. |
| Máquina de moldeo por soplado híbrida o hidráulica | PET, HDPE, PP y otros termoplásticos según la configuración de la máquina. | 0,1–60 L o más | Aproximadamente entre 100 y 8000 botellas por hora, dependiendo del tipo de máquina y la cantidad de cavidades. | Embalaje de uso general, contenedores industriales y producción sensible al costo. | Amplia disponibilidad de componentes, procedimientos de mantenimiento conocidos y precio de compra competitivo. | Los sistemas hidráulicos pueden generar más calor y requerir mantenimiento del aceite; la precisión del movimiento puede variar según el diseño. | Aplicaciones donde el precio de compra, la construcción robusta y la capacidad de mantenimiento local son prioritarias. |
| Máquina de moldeo por soplado y coextrusión multicapa | Capas barrera de PE, PP, EVOH, polímeros reciclados y otras combinaciones compatibles. | 0,1–30 L | Aproximadamente entre 100 y 1500 contenedores por hora, dependiendo de la estructura de capas y el tamaño del producto. | Contenedores de combustible, envases de alimentos, botellas de productos químicos y productos que requieren rendimiento de barrera. | Permite combinar capas de barrera, recicladas o especiales; puede mejorar la resistencia química y la vida útil del producto. | Mayor complejidad del sistema; requiere materiales compatibles, control preciso de las capas y mantenimiento más avanzado. | Envases que requieren barreras contra el oxígeno, la humedad, el combustible o los productos químicos, más allá de una sola capa de polímero. |
| Máquina de moldeo por soplado y estiramiento con recalentamiento y capacidad para PET reciclado. | PET virgen, PET reciclado o mezclas aprobadas sujetas a la calidad del material. | 0,2–2,0 L | Aproximadamente entre 1.000 y 10.000 botellas por hora, dependiendo del número de cavidades y la proporción de contenido reciclado. | Programas de botellas y envases de bebidas con objetivos de contenido reciclado | Puede respaldar la producción de contenido reciclado manteniendo la productividad de un proceso de PET de dos pasos. | Requiere una calidad de preforma uniforme; el material reciclado puede afectar el color, el control de la humedad, la claridad y la estabilidad del procesamiento. | Fabricantes que buscan incorporar PET reciclado manteniendo la producción automatizada de alto volumen. |